

一、技术概述
熔体纺丝(Melt Spinning)是化学纤维生产中应用最广泛的成形工艺,其基本过程是:将具有热塑性的成纤高聚物切片(如聚酯 PET、聚酰胺 PA、聚丙烯 PP)加热熔融为流动熔体,经计量、过滤后由喷丝板微孔挤出成细流,再经冷却固化与高倍牵伸,最终获得具有规定线密度与力学性能的纤维。全球产量最大的涤纶,以及锦纶、丙纶等主要合成纤维品种,均采用熔体纺丝路线生产。
与湿法纺丝、干法纺丝相比,熔体纺丝无需溶解与溶剂回收环节,流程短、能耗低、无溶剂污染,是涤纶、锦纶、丙纶能够实现大规模、低成本生产的关键原因。
二、工艺原理与六大工序
一条完整的熔体纺丝生产线可概括为"熔融—计量—挤出—冷却—牵伸—卷绕"六个环节,各环节协同决定最终纤维的品质。

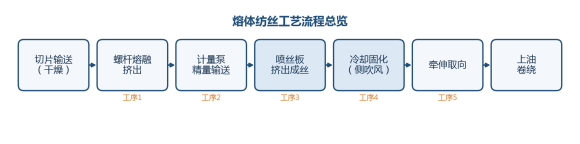
图 1 熔体纺丝工艺流程总览
1. 熔融挤出
成纤切片送入螺杆挤出机,在加热套与剪切摩擦热的共同作用下熔融为均匀熔体。熔体须具备稳定的黏度与压力,无气泡、无未熔"生料",否则将直接造成断丝与丝条不匀。
2. 计量与过滤
熔体经过滤装置去除杂质后进入计量泵。计量泵由精密啮合齿轮构成,输出流量与转速严格成比例,确保纤维线密度稳定;流量波动会直接导致染色不匀等下游质量问题。
3. 喷丝成形
熔体在压力作用下通过喷丝板(喷丝头)微孔挤出。喷丝板孔径通常为 0.1~0.4 mm,一台现代纺丝箱可同时喷出数千根丝条;熔体在孔道内的剪切与拉伸使大分子发生初步取向,为纤维强度奠定基础。
4. 冷却固化
挤出丝条由恒温恒湿的侧吹风或环吹风冷却,在数十厘米行程内从近 300℃ 迅速降至玻璃化温度以下并固化定形。冷却风速的稳定性直接影响丝条条干均匀度与断面结构。
5. 牵伸取向
初生丝中大分子呈无规排列,需经多级转速递增的罗拉(热辊或热箱)进行 2~5 倍牵伸,使分子链沿纤维轴向高度取向。取向度越高,纤维强度越高、伸长越低,这是熔纺纤维力学性能调控的核心手段。

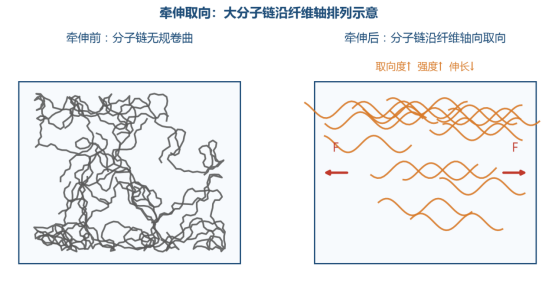
图 2 牵伸前后大分子链取向变化示意
6. 上油卷绕
定型丝条经网络、上油后卷绕成丝饼,按后续加工路线制成涤纶长丝(FDY/DTY)、涤纶短纤或高强工业丝等不同产品形态。

图 3 熔体纺丝线结构示意图(以涤纶长丝为例)
三、关键工艺参数
| 参数 | 典型范围 | 主要影响 |
| 熔体温度 | 260~290℃ | 熔体黏度与流动性;过高致热降解,过低易堵孔 |
| 泵供量 | 按品种设定 | 纤维线密度(粗细)及其均匀性 |
| 喷丝板孔径 | 0.1~0.4 mm | 单丝直径与成形稳定性 |
| 冷却风速 | 0.3~0.8 m/s(侧吹) | 条干均匀性、断面结构与后加工性能 |
| 纺丝速度 | 1000~5000+ m/min | 产能与预取向度 |
| 牵伸倍数 | 2~5 倍 | 断裂强度、断裂伸长率 |
| 卷绕张力 | 精确闭环控制 | 丝饼成型质量与退绕性能 |
工艺控制要点:熔体纺丝属于典型的"精密连续成形"过程,温度、压力、风速、张力等参数需实现多变量协同的闭环控制。任一参数漂移都会沿流程放大,最终体现为线密度偏差、强度 CV 值升高或染色不匀。
四、产品形态与典型应用
•服用与家纺领域:涤纶长丝(FDY/DTY)与短纤用于服装、家纺面料;通过异形截面、细旦化与吸湿排汗改性,熔纺纤维的服用性能已可全面对标甚至超越天然纤维。
•产业与工业领域:高强低伸工业丝用于轮胎帘子线、安全带、安全气囊、土工材料;细旦丙纶用于过滤与卫材。
•非织造领域:熔喷超细纤维(口罩过滤层核心材料)与熔体纺丝原理同源,体现该技术在过滤、阻隔方向的延伸应用。
五、技术发展趋势
当前熔体纺丝技术正围绕高速化、智能化、绿色化三个方向升级:纺丝速度持续提升至 5000 m/min 以上并配合多头卷绕提高单线产能;在线监测与数字化工艺闭环逐步普及;再生聚酯(rPET)瓶片熔融纺丝已实现规模化,生物基聚酯与可降解聚乳酸(PLA)纤维亦沿用熔体纺丝路线,推动化学纤维产业向循环经济转型。
六、结语
熔体纺丝以"熔融—挤出—冷却—牵伸"的简洁路线,支撑了全球产量最大的合成纤维体系。对于化纤生产与下游纺织企业而言,深刻理解其工艺原理与参数间耦合关系,是稳定产品质量、开发差异化纤维品种的基础。